Đối mặt thường là vết cắt đầu tiên mà một thợ máy mới học và là vết cắt cuối cùng mà một tay có kinh nghiệm ngừng nghĩ đến, đó chính xác là lý do tại sao nó vẫn gây ra rắc rối. Kẹp phôi, chạy qua đầu phôi và bạn sẽ có một mặt vuông, phẳng để gia công. Làm điều đó một cách bất cẩn và mọi thao tác tiếp theo đều kế thừa lỗi. Sau đây là cách chúng tôi tiếp cận với máy tiện trong xưởng của mình: thói quen thiết lập, những con số chúng tôi bắt đầu và những lỗi mà chúng tôi thường sửa chữa nhất.
Những gì đối mặt trên một máy tiện thực sự làm
Việc gia công mặt sẽ loại bỏ vật liệu khỏi phần cuối của phôi để tạo ra bề mặt vuông góc với trục quay. Công cụ di chuyển theo hướng xuyên tâm, ngang qua bề mặt, thay vì dọc theo chiều dài của bộ phận. Kết quả là một mặt tham chiếu: một cái gì đó để dựa vào, đo lường hoặc giữ lại trong thao tác thứ hai.
Hầu hết phôi có dạng hình trụ và được giữ trong mâm cặp ba hàm. Mâm cặp bốn hàm hoặc tấm mặt lộ ra khi bộ phận không đều, thành mỏng hoặc cần quay số đúng cách. Các trục dài hơn thường được chạy giữa các tâm bằng một con chó truyền động mang vòng quay.
Hai điều xác định một khuôn mặt tốt. Nó phẳng trong phạm vi bản vẽ cho phép và nó vuông góc với trục. Độ hoàn thiện, tình trạng lưỡi xay và thời gian chu kỳ đều theo hai yếu tố đó. Một mặt trông sáng nhưng lệch đi vài phần trăm milimét vẫn sẽ đẩy ổ trục ra khỏi đường thẳng, vì vậy chúng ta kiểm tra bằng chỉ báo thay vì bằng mắt.
Đối mặt với việc quay đầu: Nguồn cấp dữ liệu khác nhau, kết quả khác nhau
Hai thao tác này thường bị nhầm lẫn vì chúng sử dụng cùng một máy và thường xuyên sử dụng cùng một công cụ. Sự khác biệt là hướng di chuyển của dao so với vật.
Làm thế nào để phân biệt vết cắt mặt và vết cắt tiện trên máy. | Khía cạnh | Đối mặt | quay |
| Nguồn cấp dữ liệu công cụ | Xuyên tâm, ngang qua mặt cuối | Trục, dọc theo chiều dài |
| kết quả | Mặt phẳng vuông góc với trục | Đường kính giảm, bề mặt hình trụ |
| Đo độ sâu | Ở cuối, dọc theo trục | Ngoài đường kính, triệt để |
| Tốc độ bề mặt | Thay đổi khi công cụ đi qua mặt | Hằng số ở một đường kính nhất định |
| sử dụng điển hình | Vuông một đầu, làm sạch vết cưa, tạo hình vai | Đưa đường kính ngoài về kích thước |
Thiết lập trước lần cắt đầu tiên
Hầu hết mọi vấn đề chúng tôi gặp phải đều bắt đầu trước khi dụng cụ chạm vào kim loại. Năm phút chuẩn bị sẽ tiết kiệm được một phần bị loại bỏ.
- Giữ phần nhô ra ngắn. Bám càng nhiều phôi càng tốt khi thao tác cho phép; mỗi milimet thừa ra khỏi hàm sẽ tạo thêm độ rung mà bạn không thể cắt bỏ sau đó.
- Đặt công cụ ở độ cao trung tâm. Một công cụ phía trên trung tâm sẽ chà xát và làm mờ nhanh chóng, một công cụ bên dưới trung tâm để lại một vết lõm ở giữa mặt. Kiểm tra tâm ụ sau bằng thước kẻ hoặc hình vuông nhỏ.
- Khớp dụng cụ với hướng cắt. Một dụng cụ tiện tay phải tiêu chuẩn giữ các đường cắt thông thường ở phía tiếp cận, do đó bạn tiến từ đường kính ngoài vào trong với trục xoay quay về phía bạn.
- Khóa bàn trượt và đặt hợp chất sao cho thanh trượt ngang di chuyển dụng cụ vuông góc trên mặt. Bất kỳ góc nào còn lại trong hợp chất đều biến một mặt phẳng thành hình nón.
- Làm sạch phoi và đảm bảo dụng cụ có đủ chỗ để tiếp cận tâm phôi mà đầu cặp không làm bẩn mâm cặp.
Một trình tự đối mặt có tác dụng
Thứ tự dưới đây là những gì chúng tôi dạy tại xưởng. Nó phù hợp với máy tiện thủ công và dịch trực tiếp sang chương trình CNC.
- Lướt nhẹ phần cuối với trục xoay đang chạy ở tốc độ vừa phải và quan sát nơi dụng cụ tiếp xúc lần đầu tiên. Vết cắt một phần cho bạn biết phôi không nằm vuông góc trong hàm hoặc đã bị cưa ở một góc.
- Thực hiện đường gia công thô từ mép ngoài về phía giữa, chừa lại khoảng 0,2 mm đến 0,5 mm phôi để hoàn thiện.
- Rút lại, dừng trục xoay và kiểm tra chiều dài tổng thể so với bản vẽ trước khi tiếp tục. Việc loại bỏ thêm 0,3 mm sẽ dễ dàng hơn nhiều so với việc đặt nó trở lại.
- Thực hiện đường cắt hoàn thiện có cạnh sắc, bước tiến nhẹ hơn và cùng hướng di chuyển để lớp hoàn thiện đồng nhất trên toàn bộ khuôn mặt.
- Chỉ dừng lại ở điểm chết trên máy thủ công hoặc lập trình công cụ để xóa đường tâm trên máy CNC, sau đó bẻ mép bằng giũa mịn hoặc dụng cụ mài giũa trong khi công việc quay chậm.
Một điểm đáng nhắc lại: khi dụng cụ tiến đến gần trục, tốc độ bề mặt giảm về 0. Cắt ở đó gần giống với sự cọ xát hơn là cắt, đó là lý do tại sao lớp hoàn thiện thường bị xấu đi ở vài milimet cuối cùng của khuôn mặt. Tốc độ trục chính cao hơn một chút, bước tiến nhẹ hơn ở gần tâm hoặc điều khiển tốc độ bề mặt không đổi trên máy CNC đều hữu ích.
Tốc độ, bước tiến và độ sâu cắt
Các con số phụ thuộc vào vật liệu, độ cứng và dụng cụ nhưng đây là các phạm vi mà chúng tôi bắt đầu từ trên một máy tiện có độ khít hợp lý có hạt dao cacbua.
Giá trị ban đầu của máy tiện nhẹ; điều chỉnh theo vật liệu, độ cứng và độ hoàn thiện cần thiết. | tham số | Gia công thô | hoàn thiện |
| Độ sâu cắt | 0,5 mm đến 2 mm | 0,1 mm đến 0,4 mm |
| Thức ăn trên mỗi vòng quay | 0,1 mm đến 0,25 mm | 0,05 mm đến 0,1 mm |
| Tốc độ trục chính | Đặt từ đường kính lớn nhất | Có thể nâng lên để có khuôn mặt sạch hơn |
| chất làm mát | Lũ lụt ở những nơi có sẵn | Quét lũ hoặc quét nhẹ |
Đặt tốc độ trục chính từ đường kính lớn nhất mà bạn đang cắt chứ không phải kích thước hoàn thiện. Ví dụ: mặt 40 mm và mặt 10 mm cần vòng/phút rất khác nhau để giữ cùng tốc độ bề mặt và mép ngoài là nơi diễn ra hầu hết quá trình cắt.
Khi một khuôn mặt có vấn đề
Hầu hết các lỗi phải đối mặt đều tự biến mất trong vài giây đầu tiên. Đọc bề mặt trong khi cắt giúp tiết kiệm rất nhiều phỏng đoán.
- Dấu hiệu trò chuyện: nhô ra quá nhiều, trụ công cụ bị lỏng, phôi không được hỗ trợ hoặc bước tiến quá nặng. Giảm phần nhô ra trước, sau đó cho ăn.
- Mặt lõm hoặc lồi: dụng cụ không ở độ cao trung tâm hoặc thanh trượt ngang không di chuyển vuông góc với trục.
- Bề mặt bị rách, lem: cạnh xỉn màu hoặc tốc độ bề mặt gần tâm quá thấp để cắt sạch.
- Có gờ nặng ở mép ngoài: một hạt dao bị mòn và tốc độ tiến dao đang đẩy thay vì cắt kim loại.
- Pip còn lại ở giữa: dao dừng lại gần trục hoặc hình dạng mũi dao không phù hợp để hướng vào tâm.
Chất lượng khuôn mặt thể hiện ở đâu trên các bộ phận thực
Một khuôn mặt hiếm khi tự nó là mục đích cuối cùng. Trên trục có bậc, vai mang ổ trục phải vuông góc với trục trục, nếu không tải trước và dòng chảy ra ngoài cửa sổ. Trên ống lót bằng đồng, các đầu đối diện đặt chiều dài được lắp đặt và quyết định vị trí của bộ phận trong vỏ của nó. Phôi bánh răng được gia công cả hai mặt để độ dày và độ song song nằm trong dung sai cho phép trước khi cắt răng. Khi những chi tiết đó trôi đi, toàn bộ hội đồng sẽ thông báo cho bạn về điều đó sau.
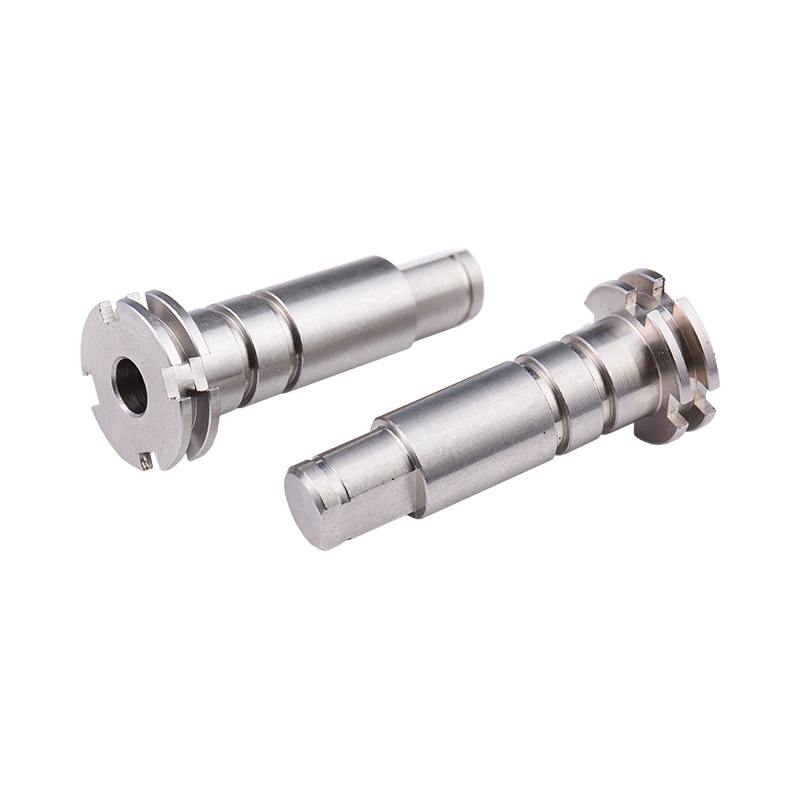 Trục bước truyền động bằng thép không gỉ tùy chỉnh Trục thép không gỉ quay tùy chỉnh cho các kết nối động cơ và ổ trục, với các thông số kỹ thuật và xử lý bề mặt được thiết lập cho ứng dụng; hướng về phía vai hỗ trợ độ chính xác của việc lắp ráp. Xem sản phẩm →
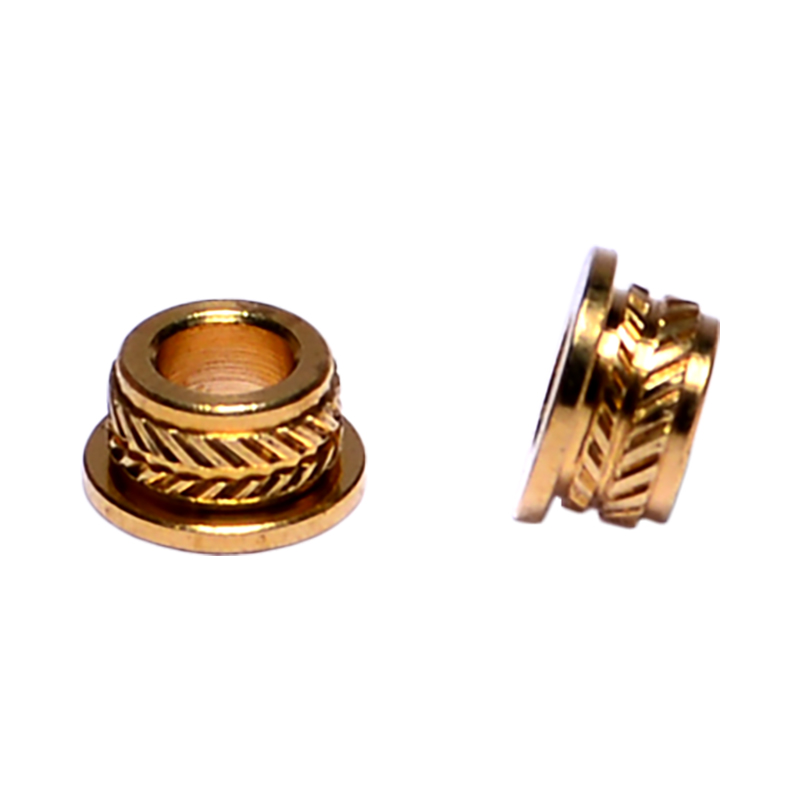 Ống lót bằng đồng tùy chỉnh cho sản xuất B2B Ống lót bằng đồng tùy chỉnh từ một nhà sản xuất cung cấp sản phẩm tiện CNC và khối lượng lớn; các đầu phải đối mặt giúp thiết lập chiều dài lắp đặt và chỗ ngồi trong vỏ. Xem sản phẩm →
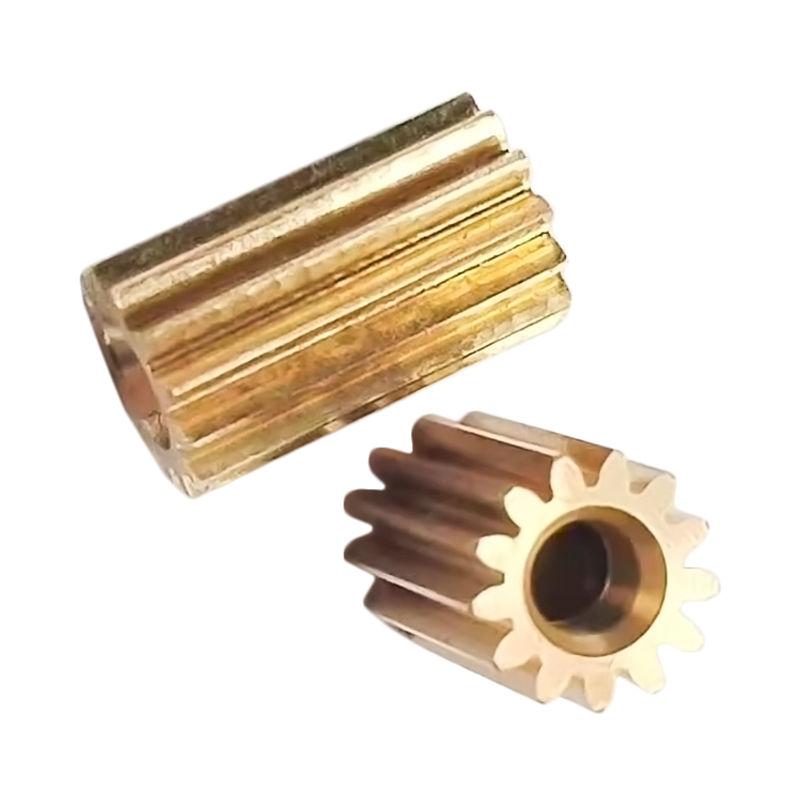 Bánh răng đồng thau tùy chỉnh để truyền tải điện Bánh răng trụ quay bằng đồng thau để truyền lực dẫn động bằng động cơ, được xử lý theo các thông số kỹ thuật được yêu cầu và xử lý bề mặt, với bề mặt quan trọng về độ dày và độ song song. Xem sản phẩm →
Đây là lý do tại sao chúng tôi coi việc gia công bề mặt là một bước đo lường chứ không phải là một bước gia công thô. Các bộ phận rời khỏi tế bào quay của chúng tôi, từ công việc trục bước cho các ốc vít nhỏ, được kiểm tra độ vuông góc và chiều dài thay vì chỉ đo đường kính. Nhóm của chúng tôi đã viết ra cách tiếp cận rộng hơn trong độ chính xác về kích thước được duy trì như thế nào trong suốt quá trình sản xuất và hoạt động đối mặt là nơi đầu tiên kỷ luật bắt đầu.
Thói quen giữ cho khuôn mặt phẳng
Tuổi thọ của công cụ và sự kiên nhẫn quan trọng hơn bất kỳ cài đặt đơn lẻ nào. Giữ một miếng đệm dự phòng hoặc một dụng cụ mới được mài giũa trong tầm tay để một cạnh cùn không bao giờ trở thành lý do để hoàn thiện mặt một cách tồi tệ. Thực hiện đường cắt bổ sung ở độ sâu nhẹ hơn thay vì buộc phải cắt mạnh làm lệch phôi. Không bao giờ để chìa khóa mâm cặp trong mâm cặp, giữ tay cầm giũa trong tay và tránh xa mâm cặp đang quay, đồng thời dọn sạch phoi sợi dài bằng móc hoặc bàn chải thay vì dùng ngón tay đeo găng. Những thói quen nhỏ như thế này là điều khiến cho khu vực sản xuất trở nên yên tĩnh và những người điều hành bình tĩnh sẽ tạo nên những bộ mặt tốt hơn.
Đối mặt trên máy tiện là một ý tưởng đơn giản được thực hiện với rất nhiều quyết định nhỏ: phần nhô ra khỏi hàm là bao nhiêu, vị trí của dụng cụ so với tâm, nó di chuyển theo hướng nào và bạn để lại bao nhiêu nguyên liệu cho lần vượt qua cuối cùng. Thực hiện đúng những điều đó và quá trình thực hiện sẽ mất vài phút và có khả năng chịu đựng mà không phiền phức. Nhận sai chúng và lỗi sẽ xảy ra theo từng bộ phận cho đến khi lắp ráp. Nếu một bề mặt trên một trong các bộ phận của bạn tiếp tục vượt ra khỏi thông số kỹ thuật, hãy gửi cho chúng tôi bản vẽ và ảnh về lớp hoàn thiện bề mặt và chúng tôi sẽ cho bạn biết những gì chúng tôi sẽ thay đổi trong quá trình thiết lập.