Đối mặt thường là thao tác đầu tiên mà một thợ máy mới học và nó thường là thao tác lặng lẽ quyết định xem một bộ phận là tốt hay phế liệu. Nếu bạn đã quan sát thấy một dụng cụ di chuyển thẳng qua đầu phôi đang quay và để lại một bề mặt phẳng, đều phía sau, thì bạn đã từng thấy dao tiện đang hoạt động. Những gì trông đơn giản cần phải suy nghĩ nhiều hơn hầu hết mọi người mong đợi: chiều cao dụng cụ, hướng tiến dao, tốc độ cắt và khả năng giữ phôi đều hiển thị trên bề mặt hoàn thiện.
Hướng dẫn này đề cập đến khía cạnh thực tế của việc gia công bề mặt trên máy tiện thủ công và máy tiện CNC, từ thiết lập công việc cho đến xử lý sự cố và hoàn thiện với các chi tiết quan trọng khi mặt phẳng phải có dung sai trong sản xuất.
Những gì đối mặt trên một máy tiện thực sự làm
Việc đối mặt làm giảm chiều dài của phôi và tạo ra bề mặt phẳng vuông góc với trục quay. Phôi quay trong khi dụng cụ một điểm tiến qua mặt cuối, thường là từ đường kính ngoài về phía tâm hoặc ngược lại. Bước tiến vuông góc đó là điểm khác biệt chính so với tiện, trong đó dao di chuyển song song với trục và thay vào đó làm giảm đường kính.
Trong một cửa hàng đang hoạt động, Face thực hiện một số công việc cùng một lúc:
- Tạo ra một mặt chuẩn vuông vắn, sạch sẽ để có thể đo lường các thao tác sau này.
- Bình phương phần cuối đã xẻ hoặc thô của thanh phôi để bộ phận đó có chiều dài đã biết.
- Loại bỏ các cạnh rách do cưa vòng hoặc dụng cụ chia tay để lại.
- Chuẩn bị phần cuối cho việc khoan tâm, vát cạnh hoặc cắt ren.
Bởi vì phụ thuộc rất nhiều vào nó nên một mặt không vuông, thon hay lõm sẽ đẩy lỗi vào từng bước tiếp theo.
Thiết lập để cắt mặt sạch
Hầu hết các vấn đề phải đối mặt đều là những vấn đề được thiết lập một cách trá hình. Trước khi chạm vào cần nạp, hãy lưu ý một số điều cơ bản.
Làm việc và nhô ra
Kẹp phôi càng gần với hàm mâm cặp khi thao tác cho phép và giữ ngắn chiều dài không được đỡ. Trên các đĩa hoặc vòng mỏng, một đường chuyền nhẹ với bước tiến nhẹ nhàng sẽ tạo ra vết cắt nặng làm bật bộ phận ra khỏi dụng cụ. Nếu bề mặt là bộ phận duy nhất được gia công, hàm mềm hoặc đồ gá đơn giản thường sẽ mang lại độ chính xác cao hơn bất kỳ thay đổi nào đối với các thông số cắt.
Chiều cao dụng cụ ở giữa
Đặt đầu dao chính xác trên đường tâm trục chính. Một công cụ được đặt phía trên chính giữa để lại một núm nhỏ ở giữa khuôn mặt; đặt bên dưới tâm, nó chà xát, đẩy vật liệu và tạo ra bề mặt thô ráp, cứng lại. Một thước đo trung tâm, một thước thép được kẹp giữa dụng cụ và vật làm việc hoặc chỉ báo quay số trên thanh trượt ngang sẽ giúp bạn đến gần và một vết cắt thử nhẹ sẽ xác nhận điều đó.
Lựa chọn công cụ và hình học
Dụng cụ bên phải và bên trái ăn theo hướng ngược nhau, vì vậy hãy khớp dụng cụ với hướng bạn định di chuyển và đảm bảo lưỡi cắt, không phải cạnh sườn, tiếp xúc với công việc. Giữ phần nhô ra của công cụ ở mức tối thiểu để hoàn thành công việc. Hình học cào dương phù hợp với các máy nhẹ hơn, bán kính mũi nhỏ mang lại độ hoàn thiện mịn hơn nhưng đầu mũi yếu hơn và bán kính lớn hơn làm tăng lực cắt đủ để tạo ra tiếng kêu trên các bộ phận mảnh mai.
Hướng vào hoặc hướng ra ngoài
Hướng cho ăn là một quyết định đáng được đưa ra một cách có chủ ý hơn là theo thói quen.
- Hướng ra ngoài (đường kính từ tâm ra ngoài): vết cắt bắt đầu ở gần giữa và di chuyển ra ngoài. Dụng cụ này thoát khỏi công việc một cách sạch sẽ ở mép ngoài, điều này thường cải thiện độ hoàn thiện ở phần đóng của mặt và đẩy lưỡi dao ra đường kính bên ngoài, nơi mà dũa hoặc vát mép loại bỏ nó một cách dễ dàng.
- Đối mặt với (đường kính ngoài hướng về tâm): dao đi vào ở mép ngoài và kết thúc ở tâm. Điều này thường được ưu tiên khi thao tác khoan gần lỗ khoan dễ dàng hơn hoặc khi thao tác khoan tâm tiếp theo sẽ loại bỏ vật liệu đó.
Nhiều thợ máy gia công thô về phía trung tâm và thực hiện đường hoàn thiện ra bên ngoài. Cho dù bạn chọn hướng nào, hãy giữ nó nhất quán trong một loạt để các mặt có thể hoán đổi cho nhau.
Tốc độ, bước tiến và độ sâu cắt
Một điều khó hiểu khi gia công bề mặt là tốc độ bề mặt thay đổi khi công cụ di chuyển. Ở đường kính ngoài công việc đang chuyển động nhanh nhất; gần trung tâm nó hầu như không chuyển động chút nào. Trên máy tiện thủ công chạy ở tốc độ RPM cố định, điều đó có nghĩa là vành thường được cắt quá nhanh và phần giữa quá chậm. Giảm tốc độ trục chính một chút và giảm tốc độ tiến dao trong quá trình hoàn thiện thường mang lại bề mặt ổn định hơn.
Điểm bắt đầu gần đúng cho các đường gia công bằng thép nhẹ với dụng cụ cacbua; điều chỉnh độ cứng của máy, cấp hạt dao và vật liệu phôi. | Vượt qua | Độ sâu cắt | Nguồn cấp dữ liệu | Tốc độ bề mặt | Mục đích |
| Gia công thô | 1,0 đến 2,5 mm | 0,15 đến 0,30 mm/vòng | 120 đến 180 m/phút | Loại bỏ phôi và đầu xẻ |
| Bán kết | 0,3 đến 0,8 mm | 0,10 đến 0,20 mm/vòng | 150 đến 200 m/phút | Độ phẳng và chiều dài chính xác |
| hoàn thiện | 0,05 đến 0,20 mm | 0,05 đến 0,12 mm/vòng | 180 đến 250 m/phút | Kết thúc cuối cùng và mặt chuẩn |
Các vấn đề thường gặp và cách khắc phục chúng
- Một nub hoặc pip ở trung tâm. Hầu như luôn luôn có chiều cao công cụ. Đặt lại đầu ở giữa và lấy một đường chuyền mới.
- Mặt thon hoặc mặt lõm. Kiểm tra độ thẳng hàng của ụ sau trên trục, độ mòn của thanh trượt ngang và hợp chất cũng như độ lệch của dụng cụ trên các phần nhô ra dài.
- Trò chuyện hoặc kết thúc theo khuôn mẫu. Rút ngắn phần nhô ra của dụng cụ, hỗ trợ phôi tốt hơn, giảm tốc độ một chút hoặc thay đổi bán kính mũi.
- Một kết thúc thô ráp, rách nát. Thường là cạnh cùn, bước tiến quá nặng hoặc tốc độ không phù hợp với vật liệu cũng như hạt dao.
- Có gờ ở rìa. Thêm một đường vát nhỏ hoặc một đường vát nhẹ như một phần của thao tác thay vì chỉ là một bước suy nghĩ lại.
Đối mặt trên máy tiện CNC
Trên máy tiện CNC, hình dạng cắt giống nhau; chỉ có sự kiểm soát của nó thay đổi. Một vài điểm đáng ghi nhớ.
- Các đường chuyền mặt được lập trình dưới dạng di chuyển thẳng dọc theo trục X tại một Z cố định hoặc dưới dạng một chu trình mặt đóng hộp như G72 trên nhiều bộ điều khiển kiểu Fanuc.
- Tốc độ bề mặt không đổi (G96) giữ tốc độ cắt ổn định khi dụng cụ tiến đến tâm. Ghép nối nó với kẹp tốc độ trục chính tối đa, nếu không trục chính sẽ chạy đua khi đường kính co lại.
- Bước tiến trên mỗi vòng quay giữ cho tải phoi ổn định bất kể đường kính.
- Một đường hoàn thiện nhẹ riêng biệt, thường từ 0,1 đến 0,2 mm, mang lại độ hoàn thiện và độ phẳng bề mặt có thể dự đoán được.
Khả năng lặp lại là lợi ích thực sự và nó vẫn phụ thuộc vào độ lệch dao chính xác và phần đầu tiên đã được xác minh. Chạy trục theo bậc là một ví dụ điển hình về việc điều này mang lại hiệu quả.
 Trục bước truyền động bằng thép không gỉ tùy chỉnh Một trục quay bằng thép không gỉ tùy chỉnh dành cho kết nối động cơ, ổ trục hoặc phụ kiện, đáng được xem xét để đảm bảo độ chính xác của bộ phận truyền động và khả năng sản xuất trục từng bước có thể lặp lại. Xem sản phẩm →
Tại sao khuôn mặt thường quan trọng hơn đường kính
Trên các bộ phận xếp chồng, tựa hoặc quay, mặt cuối là tham chiếu mà mọi thứ khác được đo từ đó. Trục quang học là một minh họa điển hình: mặt đồng hồ phải phẳng và vuông để việc lắp ráp nằm đúng, không có độ đảo ở vai. Logic tương tự cũng áp dụng cho thân van, bánh răng trống và các bộ phận truyền động, trong đó một vài micromet bề mặt sẽ biến thành tiếng ồn, độ rung hoặc mài mòn sớm ở hạ lưu. Đó là một phần lớn độ chính xác về kích thước được kiểm soát như thế nào trong sản xuất số lượng lớn.
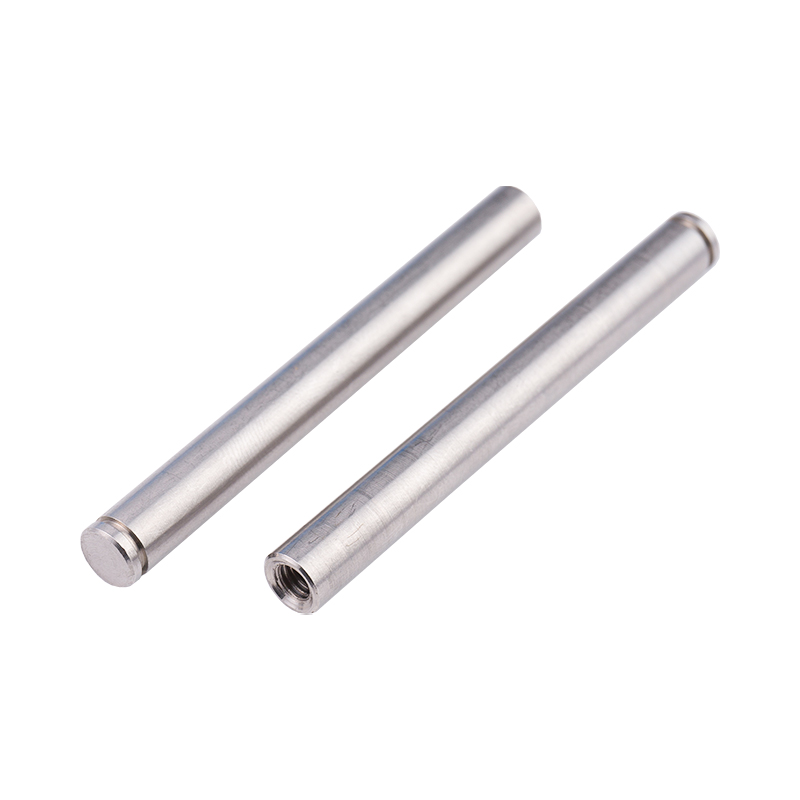 Trục quang bằng thép không gỉ tùy chỉnh có khe cắm Trục quang quay bằng thép không gỉ có rãnh cho các bộ phận khớp di động, được chế tạo theo thông số kỹ thuật tùy chỉnh; đáng để kiểm tra xem mặt đầu vuông có quan trọng không. Xem sản phẩm →
Khuôn mặt giao phối trên ống lót và vỏ
Ống lót cho thấy mặt khác của đồng xu. Một ống lót bằng đồng trơn hoặc có mặt bích được ép vào vỏ và mang một trục quay, vì vậy cả hai mặt đầu cần phải vuông góc với lỗ khoan và không có gờ nhô lên. Một gờ còn sót lại ở một đầu có thể chặn hoàn toàn chỗ tựa của ống lót, điều này làm mất đi khoảng trống và sau này xuất hiện dưới dạng nhiệt và mài mòn. Một đường chuyền mặt sạch, sau đó là một đường vát nhẹ hầu như không tốn kém và ngăn chặn hoàn toàn điều đó.
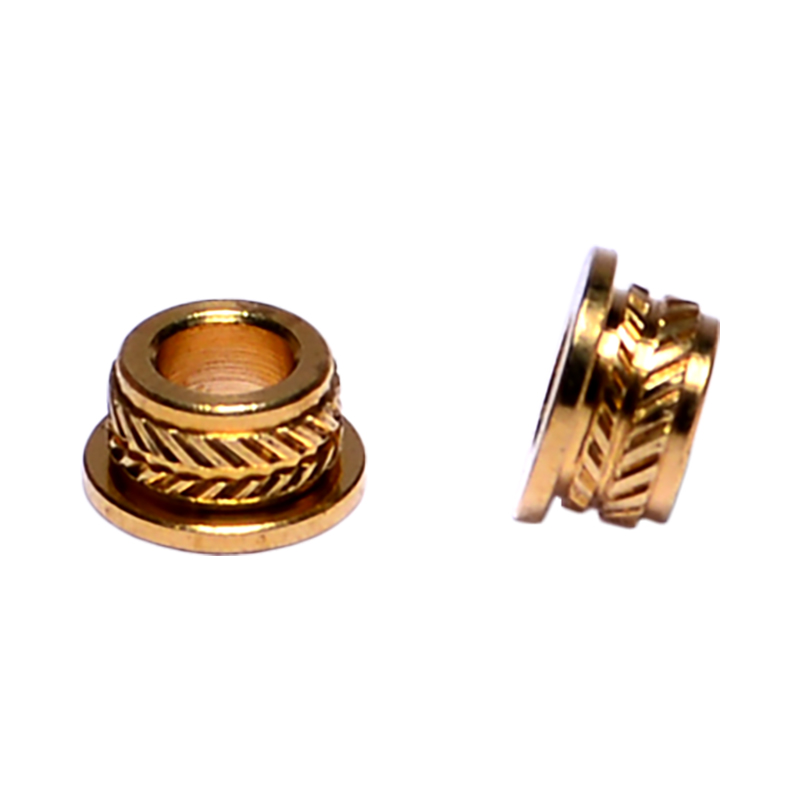 Ống lót bằng đồng tùy chỉnh cho sản xuất B2B Tùy chọn ống lót bằng đồng được tùy chỉnh cho nhu cầu giữa các doanh nghiệp; đáng xem khi độ chính xác của chỗ ngồi, các bề mặt không có gờ và bề mặt sạch sẽ là những yếu tố quan trọng trong cụm vỏ và trục. Xem sản phẩm →
Danh sách kiểm tra trước khi cắt mặt tiếp theo của bạn
- Xác nhận phôi được kẹp chắc chắn với phần nhô ra tối thiểu.
- Đặt đầu dao chính xác vào giữa và kiểm tra nó bằng vết cắt thử.
- Giữ phần nhô ra của dụng cụ ở độ dài ngắn nhất để hoàn thành công việc.
- Quyết định hướng cấp liệu trước khi bắt đầu và duy trì tính nhất quán qua từng đợt.
- Thô nặng, sau đó thực hiện một bước hoàn thiện nhẹ cho độ phẳng và hoàn thiện.
- Kiểm tra khuôn mặt bằng một cạnh thẳng hoặc chỉ báo chứ không chỉ bằng mắt.
- Phá vỡ cạnh bằng một đường vát nhỏ hoặc mài nhẵn trước khi bộ phận rời khỏi máy.
Đối mặt với phần thưởng kiên nhẫn hơn sức mạnh. Đặt công cụ vào giữa, giữ cho thiết lập chắc chắn và để một bước hoàn thiện nhẹ thực hiện công việc và bề mặt sẽ phẳng, có thể lặp lại và sẵn sàng cho bất kỳ thao tác nào tiếp theo.
Sản phẩm phần cứng chính xác Kunshan Hong Yong Sheng các bộ phận máy và khuôn thuộc loại chính xác này, từ lõi trục và ống lót đến ốc vít và các bộ phận đúc phun. Nếu bạn có một bản vẽ mà mặt đầu phải có dung sai cho phép thì các kỹ sư của chúng tôi rất sẵn lòng trao đổi về cách nó sẽ vận hành trong sản xuất.